

Anhui Lu'an Chemical Powder Wear-Resistant Pipeline Transportprojekt
Ein Chemieunternehmen mit Sitz in Lu'an, Provinz Anhui, ist hauptsächlich in der Herstellung und Verarbeitung von chemischen Pulvern tätig. Während der Produktion müssen pulverisierte Materialien vom Lagersilo zu mehreren nachgelagerten Arbeitsplätzen transportiert werden. Aufgrund der hohen Härte und Abrasivität der Materialien erleiden traditionelle Förderverfahren häufig Rohrleitungsverschleiß, Materialleckage und Wartungszeiten, was die Produktionseffizienz und das Werkstattumfeld erheblich beeinträchtigt.
Kunden-Schmerzpunkte

Zu den Herausforderungen, denen Kunden gegenüberstehen, gehören: zunächst starker Rohrverschleiß, wobei herkömmliche Kohlenstoffstahlrohre innerhalb von drei Monaten nach der Nutzung Perforationen zeigen, was zu hohen Ersatzkosten führt; Zweitens verursacht Staubaustritt beim Transport Umweltverschmutzung und Materialabfälle in der Werkstatt; Drittens verbrauchte das ursprüngliche pneumatische Fördersystem zu viel Energie und erfüllte damit nicht die Anforderungen an Energieeinsparung und Kostensenkung; Viertens verfügt das System über einen geringen Automatisierungsgrad, der häufige manuelle Überwachung und Anpassungen erfordert, was umständlich und fehleranfällig ist.
Produktvorteile

Um diese Problempunkte zu lösen, hat Head Powder ein verschleißfestes pneumatisches Pipeline-Fördersystem für den Kunden maßgeschneidert. Das System verwendet verschleißfeste Bögen, die mit keramischer oder hochchromhaltiger Legierung ausgekleidet sind, und gerade Rohre, was die Lebensdauer der Pipeline erheblich verlängert. Der gemessene Betriebszyklus übersteigt 18 Monate ohne Leckage. Das Dichtungsdesign verwendet ein hocheffizientes, doppelseitiges Luftschleusenventil und eine Unterdruckregelung, um Staublecks zu verhindern. Durch dynamische Anpassung des Drucks und die Anpassung mit variabel frequenten Lüftern wird der Energieverbrauch um etwa 30 % reduziert. Ausgestattet mit einem SPS-Automatiksteuerungssystem, das Fernüberwachung, Fehlerwarnung und automatische Einstellung ermöglicht, wodurch manuelle Eingriffe reduziert werden.
Anwendungseffekte
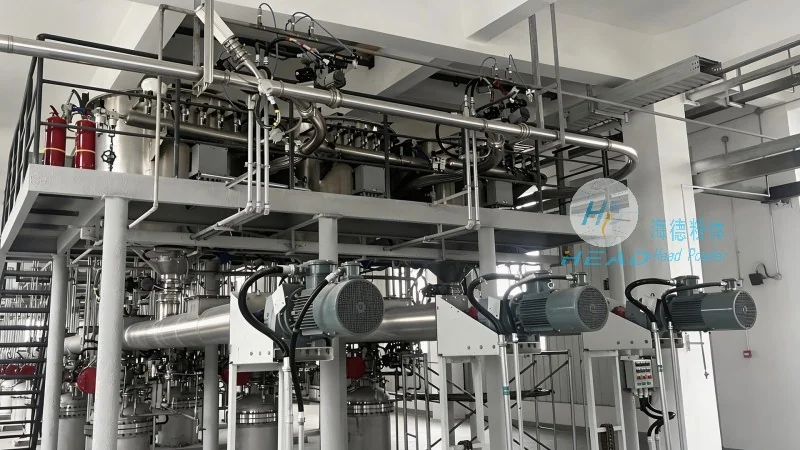
Nach dem Upgrade arbeitet das chemische Pulvertransportsystem seit über zwei aufeinanderfolgenden Jahren normal, mit Verschleiß der Pipeline unter 5 % der ursprünglichen Wanddicke, einer Werkstattstaubkonzentration unter den Umweltschutzgrenzen, einer Senkung der jährlichen Wartungskosten um etwa 60 % und einer Verbesserung der Gesamtenergieeffizienz um etwa 28 %. Kunden schätzen die Zuverlässigkeit, Kosteneffizienz und Umweltfreundlichkeit des Systems sehr.